钢结构工程焊接工艺标准与常见缺陷整改方案
焊接是钢结构工程最核心、最关键的连接工艺,钢梁、钢柱、桁架、节点等核心构件的拼接组装,均依靠焊接工艺实现。焊接质量直接决定钢结构整体的结构强度、稳定性和安全等级,是钢结构工程品质管控的核心重中之重。优质的焊接接头强度可与母材持平,保障结构整体受力均匀稳定,而焊接缺陷会直接造成结构应力集中、承载力下降,埋下重大安全隐患。因此,严格遵循焊接工艺标准、精准排查整改焊接缺陷,是所有钢结构工程施工的核心要求。
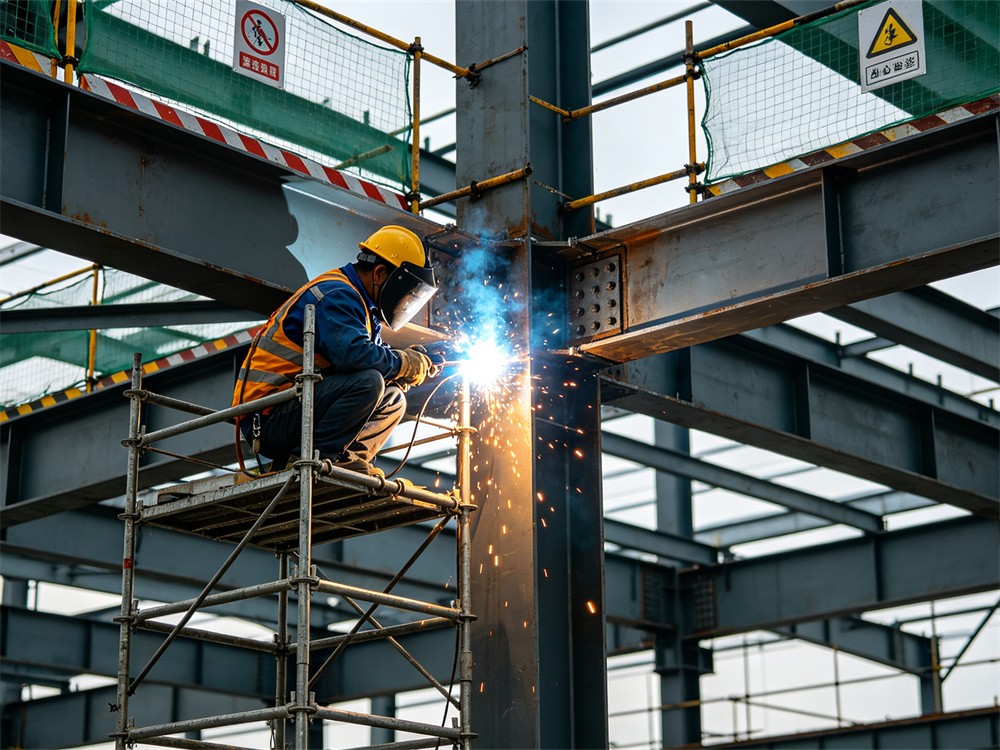
钢结构焊接施工有着严格的行业标准与工艺规范,施工前需要根据钢材材质、构件厚度、受力等级、工程工况,制定专项焊接工艺方案。目前钢结构工程主流采用手工电弧焊、埋弧焊、气体保护焊等工艺,工厂预制构件多采用自动化埋弧焊,焊接精度高、焊缝成型均匀、品质稳定;现场高空拼接多采用气体保护焊和手工电弧焊,适配复杂施工场景。焊接作业人员必须持有专业资质证书,熟悉不同钢材的焊接参数,严格把控焊接电流、电压、焊接速度、层间温度等核心参数,杜绝参数偏差导致的焊接质量问题。
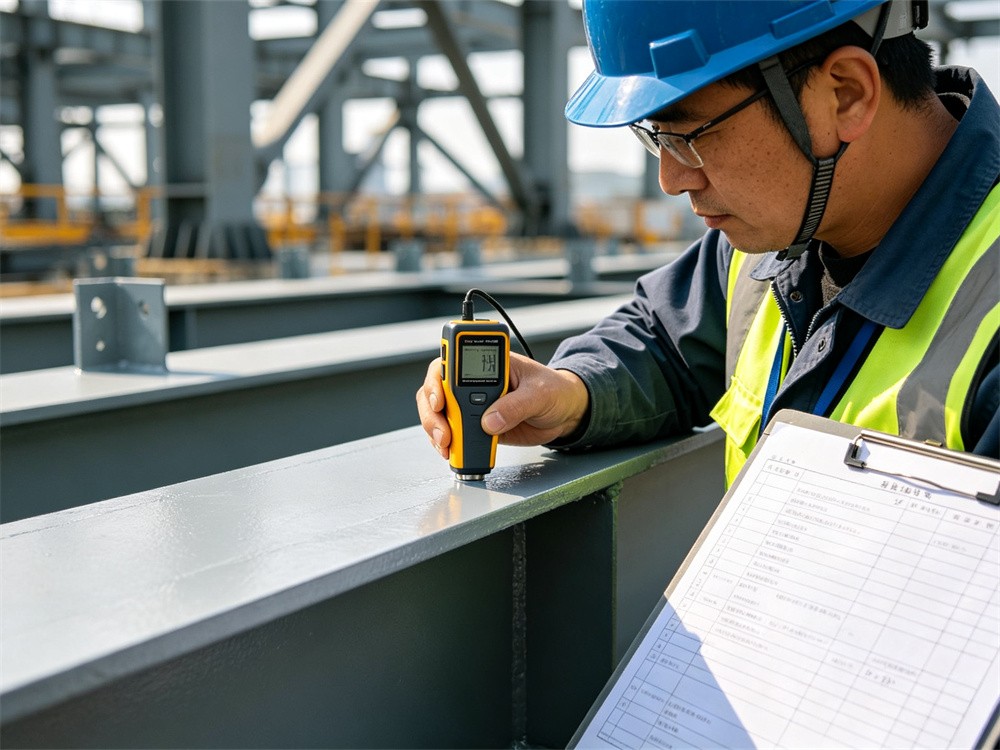
标准化焊接施工流程包含焊前预处理、分层焊接、焊后处理三大环节。焊前需要清理焊接坡口、焊缝周边的铁锈、油污、水汽、杂质,保证焊接区域干净干燥;针对厚板钢材、低温施工环境,需要提前预热,防止焊接后出现裂纹。焊接过程中遵循分层、分段、对称焊接的原则,避免一次性焊接成型导致的焊缝变形、应力集中。焊后及时清理焊渣、飞溅,对焊缝进行打磨修整,同时做好保温缓冷处理,降低焊接残余应力,防止焊缝开裂变形。所有一级、二级关键焊缝,必须进行无损探伤检测,确保内部无缺陷。
钢结构焊接施工中容易出现气孔、夹渣、裂纹、未焊透、未熔合、焊缝变形、飞溅过多等常见缺陷,每一类缺陷都有对应的成因与整改方案。气孔主要由焊接区域杂质未清理干净、保护气体不足、环境湿度大导致,轻微气孔可打磨补焊,密集气孔需彻底铲除重焊;夹渣多因焊渣清理不彻底、焊接速度过快造成,需打磨清除夹渣后分层补焊;裂纹是危害最大的缺陷,多由钢材材质不符、温差过大、应力集中导致,发现裂纹需立即终止施工,彻底清除裂纹区域后重新焊接,并优化焊接工艺参数。
未焊透、未熔合是节点受力失效的主要隐患,主要源于坡口角度不足、焊接电流过小、焊接速度过快,需打磨剔除未融合区域,重新规范焊接;焊缝变形主要由焊接顺序不当、热应力不均导致,可通过机械校正、火焰校正方式修整,同时优化后续焊接顺序,提前预防变形问题。所有焊接缺陷整改完成后,均需二次检测验收,确保焊缝质量完全符合国家标准。
焊接工艺的标准化管控能力,是钢结构企业核心技术实力的体现。宏昇钢构集团是一家大型的钢结构材料生产、钢结构建筑施工的企业,国内外均有子公司。集团拥有自动化焊接生产线,工厂构件焊接实现标准化、智能化作业,大幅降低人工缺陷概率。所有现场焊接作业人员均为持证资深技师,熟练掌握各类钢结构、复杂节点、高空异形焊接工艺。集团建立完善的焊接质检体系,实行“焊接完成、自检自查、专业复检、无损探伤”四级检测制度,从源头杜绝焊接缺陷。依托海内外项目施工经验,可适配国内外不同焊接工艺标准,承接各类高低端钢结构工程,保障所有焊缝安全达标、品质可靠。
焊接质量是钢结构的生命线,精细化的工艺管控、规范化的缺陷整改、全方位的质检体系,能够彻底规避焊接安全隐患,保障钢结构工程的整体稳定性与使用寿命。
延伸问题解答
问:钢结构焊缝所有位置都需要做无损探伤检测吗?
答:不需要。一级、二级关键受力焊缝必须做无损探伤检测,涵盖梁柱核心节点、承重桁架、大跨度构件接头等关键部位;普通围护、次要辅助构件的三级焊缝,外观检查合格即可,无需全部探伤,兼顾工程安全与施工效率。
立即与我们合作
如果您有钢结构相关的疑问或合作需求,欢迎填写您的联系方式。